Artykuł sponsorowany
Dlaczego tarcza, ząb i posuw zmieniają krawędź po cięciu płyt i litego drewna
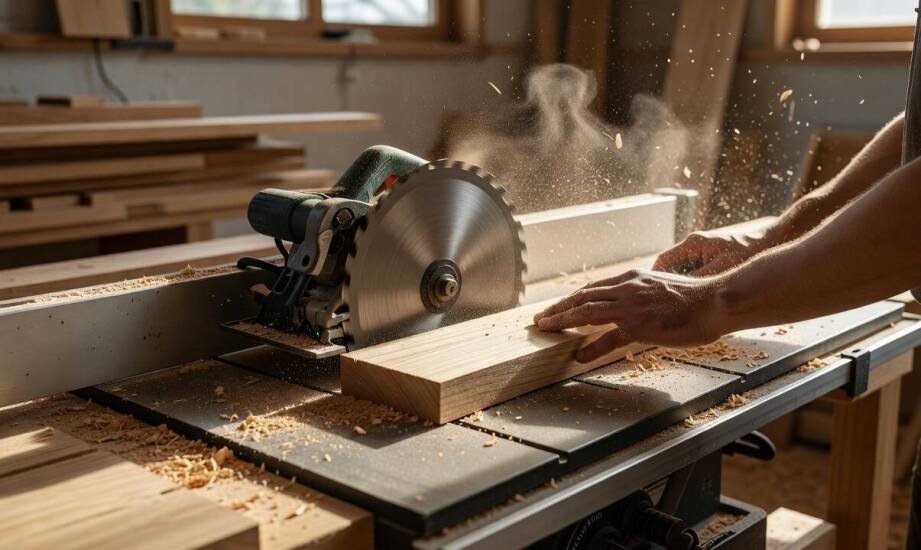
W codziennej praktyce zakładów stolarskich maszyny obróbcze mierzą się ze skrajnie różnymi zadaniami. Na stole roboczym leżą obok siebie dębowa tarcica oraz laminowana płyta wiórowa. Ten sam operator docina oba materiały, ale efekt bywa zupełnie odmienny. Przy pierwszej tarczy krawędź dębu wychodzi czysta, ale laminat pokrywa się drobnymi wyszczerbieniami na spodniej stronie. Po wymianie narzędzia tnącego sytuacja się odwraca. Płyta zyskuje idealną linię cięcia, podczas gdy lite drewno szarpie się na włóknach. Dobór odpowiednich parametrów obróbki decyduje o jakości gotowego elementu meblowego. Zespoły techniczne z firmy INTERPART Aleksander Tybora często obserwują w warsztatach błędy wynikające z uniwersalnego podejścia do narzędzi. Osiągnięcie powtarzalnej krawędzi wymaga pełnego zrozumienia relacji między narzędziem a strukturą ciętego surowca.
Przeczytaj również: Beton: rodzaje, zastosowania i wybór materiału do budowy
Wpływ geometrii zębów tarczy na jakość krawędzi
Liczba zębów bezpośrednio określa grubość powstającego wióra i stopień uszkodzenia obrabianych włókien. Tarcze wyposażone w 24 do 40 zębów sprawdzają się najlepiej przy szybkim cięciu wzdłużnym miękkiego drewna litego. Narzędzie wycina wtedy większe fragmenty materiału, co znacznie przyspiesza proces obróbki. Zmiana kierunku cięcia na poprzeczny lub praca z twardszymi gatunkami wymusza zmianę narzędzia na takie z 40–60 zębami. Mniejszy posuw na ząb ogranicza mechaniczne uszkodzenia powierzchni drewna i zapobiega wyrywaniu głębszych warstw. Przy płytach meblowych standardem stają się narzędzia posiadające od 60 do nawet 96 drobnych zębów. Gęste rozmieszczenie ostrzy sprawia, że linia podziału staje się gładka, a ryzyko pęknięcia laminatu spada do zera.
Przeczytaj również: Nowoczesne schody drewniane a ich wpływ na wartość nieruchomości
Kształt oraz kąt natarcia zęba stanowią kolejne kluczowe zmienne. Dodatni kąt natarcia rzędu 5–15 stopni pozwala ostrzom agresywniej zagłębiać się w strukturę litego drewna. Taka geometria ułatwia odprowadzanie wiórów i zmniejsza opory skrawania przy materiałach naturalnych. Ujemny kąt natarcia w przedziale od -5 do 0 stopni działa zupełnie inaczej. Ostrze atakuje materiał łagodniej, co osłabia tendencję do szarpania i doskonale sprawdza się przy kruchych powłokach melaminowych. Utrzymanie odpowiedniej prędkości skrawania w granicach 50–80 m/s stabilizuje pracę narzędzia. Niewłaściwy kąt połączony z tępym ostrzem natychmiast generuje przypalenia na dębie lub odłupuje krawędzie w twardej płycie HDF.
Przeczytaj również: Poradnik: wybór odpowiednich kart Mifare Classic 1k do systemów dostępu
Dlaczego lite drewno i płyty wymagają innej obróbki?
W warsztatach stolarskich nowoczesne piły formatowe do drewna pracują często na przemian z materiałami naturalnymi i drewnopochodnymi. Parametry optymalne dla litej deski dębowej z dodatnim kątem natarcia niszczą zewnętrzną warstwę dekoracyjną laminatu. Tarcza z dużą liczbą zębów o ujemnym kącie idealnie przetnie płytę, ale błyskawicznie przegrzeje się w twardym drewnie. Tarcie wzrasta, żywica zaczyna się topić, a maszyna traci płynność. Zwiększy to opory, obciąży układ napędowy i ostatecznie przypali krawędź surowca. Praca na zmiennych materiałach wymaga ścisłego dopasowania posuwu do właściwości fizycznych ciętej płyty. Zalecany posuw na ząb przy obróbce twardego drewna wynosi od 0,1 do 0,2 milimetra. Przekroczenie tej wartości wyrywa grube wióry i generuje niebezpieczne naprężenia w materiale. Zintegrowany wózek przesuwny pomaga operatorowi utrzymać stałą, płynną prędkość podawania formatki bezpośrednio pod obracające się ostrze.
Cięcie płyt dwustronnie laminowanych wymaga często rozbudowania układu tnącego o podcinak. To dodatkowa, znacznie mniejsza tarcza montowana w korpusie maszyny tuż przed piłą główną. Narzędzie to obraca się w kierunku przeciwnym do posuwu. Podcinak delikatnie nacina spodnią warstwę kruchego laminatu na bezpieczną głębokość około dwóch milimetrów. Główna tarcza tnąca przechodzi następnie przez już przygotowaną szczelinę. Takie rozwiązanie w znacznym stopniu ogranicza powstawanie wyszczerbień na najsłabszej, dolnej krawędzi płyty. Mechanizm ten ratuje sytuację przy docinaniu krótkich elementów meblowych, gdzie formatka wykazuje silną tendencję do rezonansu. Obróbka litego drewna bardzo rzadko wymaga takiego wsparcia. Włókna zachowują się inaczej, a dodatkowe ostrze dolne mogłoby niepotrzebnie zadzierać spód deski. Sztywne podparcie ciętego elementu z obu stron rzazu dociska materiał do blatu i zapobiega odłupywaniu się kawałków tuż przed wyjściem piły.
Prawidłowa konfiguracja stanowiska pracy opiera się na stałej i powtarzalnej kolejności działań. Operator zawsze zaczyna od dopasowania tarczy do struktury surowca, oceniając zagęszczenie zębów oraz kąt ich natarcia. Następnym krokiem jest kontrola stanu ostrzy, ponieważ stępione węgliki zniszczą krawędź nawet przy idealnie dobranych parametrach. Ślady żywicy na bocznych płaszczyznach piły natychmiast informują o konieczności czyszczenia narzędzia. Dopiero na samym końcu operator koryguje obroty silnika, kalibruje mechanizm podcinaka i ustawia siłę docisku materiału. Przestrzeganie tej procedury pozwala wyeliminować większość problemów z jakością obróbki drewna bez marnowania cennych formatek na kolejne próby.
Kategorie artykułów
Polecane artykuły

Zalety czyściwa przemysłowego
Czyściwo przemysłowe znajduje zastosowanie w różnych branżach, od produkcji po usługi. Jego uniwersalność sprawia, że jest niezbędne do utrzymania czystości i higieny w miejscu pracy. Warto zainwestować w ten produkt ze względu na liczne korzyści, takie jak efektywność, oszczędność czy dbałość o śro
Nauczyciel przed komisją dyscyplinarną — kiedy obrona zaczyna się od analizy dokumentów
Nauczyciel otrzymuje pierwsze pismo od dyrektora szkoły lub organu prowadzącego. Dokument ten informuje o podejrzeniu uchybienia godności zawodu lub naruszenia obowiązków służbowych. Odbiorca takiej korespondencji nierzadko nie wie jeszcze, czy sprawa przybrała już formę formalnego postępowania wyja